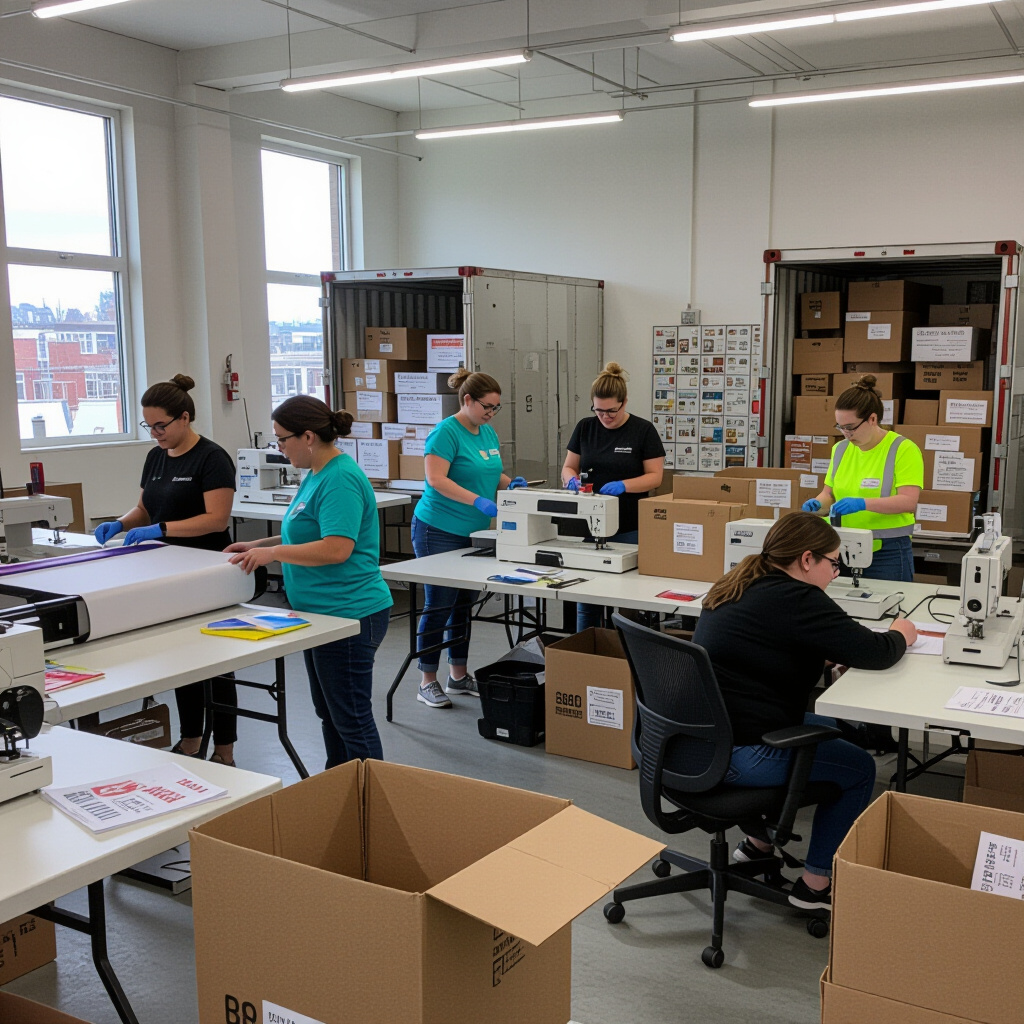
Печать на широкоформатных изделиях с логотипом: полный цикл от печати до пошива и международной доставки
Технологии широкоформатной печати и их свойства
Широкоформатная печать включает несколько технологий, каждая из которых задаёт требования к материалам и задаёт сроки эксплуатации изделий. Типичные варианты — сольвентные, эко‑сольвентные, латексные, УФ‑отверждаемые и сублимация. Для рулонных принтеров распространены рабочие ширины 1,6 м и 3,2 м; разрешение печати варьируется от 300 до 1440 dpi в зависимости от модели и назначения. Выбор технологии влияет на адгезию краски, необходимую подготовку поверхности и последующую термообработку.
Сравнение основных технологий: сольвент, латекс, UV, сублимация
Сольвентные чернила проникают в поверхность виниловых и баннерных материалов и обладают высокой стойкостью к погодным условиям, но требуют мер по утилизации паров. Эко‑сольвентные составы снижают эмиссии растворителей. Латексные чернила водной основы обеспечивают высокую гибкость плёнки и устойчивость к истиранию без сильного запаха; они обычно используют термическую фиксацию пленки. УФ‑отверждаемые чернила затвердевают мгновенно при облучении, что даёт минимальную усадку и возможность печати на жёстких подложках. Сублимация предназначена для полифирменных (полиэстеровых) тканей: краситель переходит в газовую фазу при переносе температурой порядка 180–200 °C и фиксируется в волокне, что обеспечивает хорошую стойкость к стирке при соблюдении нормативов.
Влияние типа печати на выбор материалов и перспективы использования
Выбор материала определяется совместимостью с чернилами: сублимация требует не менее 85–100% полиэстера или полиэстеровой пропитки, водорастворимые и латексные системы подходят для смесовых тканей и некоторых хлопковых полотен после предварительной обработки. Для баннеров и виниловых полотен выбор сольвентных или УФ‑чернил определяется требованиями к гибкости и погодостойкости. Тип чернил напрямую влияет на стойкость к УФ‑излучению и стирке: для наружного применения обычно требуется светостойкость по шкале ISO 105‑B02 и устойчивость к истиранию по ISO 12947.
Подготовка макетов и управление цветом
Макет определяет итоговую цветопередачу и пригодность к крупноформатной печати. Для логотипов предпочтителен векторный формат; при использовании растровых изображений рекомендуется разрешение 150–300 dpi при масштабе 1:1 для расстояний просмотра до нескольких метров. Вектор сохраняет чёткие контуры и минимизирует риски при масштабировании.
Требования к файлам: форматы, разрешение, вырезы и припуски
Файлы обычно принимаются в PDF/X, EPS или AI для векторов и в TIFF/PSD для растров. Оставляйте припуски для пошива и плоттерной резки: минимальный припуск на швы для тканевых изделий обычно 10–30 мм в зависимости от конструкции, а при термообработке сублимационных изделий возможна усадка 1–5%. Ошибки в припусках приводят к расхождению рисунка на швах при сборке.
Цветовые профили, калибровка и пробные отпечатки
Управление цветом осуществляется через ICC‑профили, специфичные для комбинации принтер‑чернила‑материал. Калибровка выполняется спектрофотометром, а приемлемое отклонение при производстве обычно оценивается по Delta E: целевое значение для коммерческих изделий — ниже 2–3 по CIEDE2000 для контрольных оттенков. Пробные отпечатки на реальном материале и корректирующие цветопробы позволяют выявить отклонения до запуска партии.
Материалы и конструктивные решения для пошива
Материалы для широкоформатных изделий варьируют по плотности, растяжимости и структуре поверхности. Параметры ткани влияют на поведение краски при печати и на точность размеров после пошива.
Характеристики тканей и их поведение при печати и пошиве
Полиэстеровые ткани массово применяются при сублимации; их плотность обычно в диапазоне 115–400 г/м2. Хлопковые полотна более пористые и требуют предварительной пропитки или пигментных чернил для достижения стабильной цветопередачи. Смесовые ткани комбинируют эластичность и воздухопроницаемость, но могут проявлять неоднородную адгезию красителя.
Швы, укрепления и интеграция фурнитуры
Типы швов выбираются в зависимости от нагрузки: цепной шов и двойной плоский шов применяют для растягивающихся изделий, а усиленные рёбра и бархатные ленты — там, где требуются крепления. Встраивание люверсов, ременных петель и стропов учитывает точку приложения нагрузки и требует размещения усилений на расстоянии не менее 30–50 мм от края шва.
Контроль качества и испытания долговечности
Контроль качества включает визуальную проверку соответствия макету и функциональные испытания на стойкость. Предпечатная проверка позволяет выявить цветовые и конструктивные несоответствия до запуска производства.
Визуальные и измерительные методы контроля
Визуальный осмотр сопоставляет отпечаток с эталоном, измерительные методы включают спектрофотометрический контроль цвета и измерение плотности краски. Запись параметров и пробные отпечатки на каждой партии помогают отслеживать стабильность процесса.
Тесты на стойкость к истиранию, УФ и стирке
Испытания проводят по международным стандартам: стойкость к стирке — по ISO 105‑C06, истирание — по ISO 12947 (метод Мартиндейла), светостойкость — по ISO 105‑B02. Пороговые значения зависят от назначения: для наружных изделий желательна высокая светостойкость и суммарная стойкость к 1000–2000 часов УФ‑экспозиции в ускоренных тестах.
Упаковка, маркировка и международная логистика
Правильная упаковка снижает риск механических повреждений, а корректная маркировка и комплект документов ускоряют таможенное оформление. При экспорте регламенты по чернилам требуют наличия сертификатов и паспортов безопасности.
Методы сворачивания, защитные материалы и маркировка грузов
Для рулонной отправки изделия сворачивают на сердечник диаметром 76 мм и фиксируют стрейч‑плёнкой; поверхности закрывают защитной бумагой или полиуретановыми листами. Маркировка содержит артикул, размеры и номер партии, что упрощает приёмку и отслеживание повреждений.
Документация для отправки и регуляторные требования
При экспорте требуются сопроводительные документы: спецификация материалов, паспорта безопасности (MSDS) на чернила, подтверждения соответствия REACH или OEKO‑TEX при необходимости и инвойс с указанием состава тканей. Отсутствие необходимых документов приводит к задержкам на таможне.
Ограничения, риски и рекомендации по масштабированию производства
Масштабирование требует контроля партионности чернил и стабильности параметров печати. Основные риски — цветовые отклонения между партиями, деформация при пошиве и повреждения при транспортировке.
Типичные ошибки при переходе от пробных образцов к серийному выпуску
Частые ошибки: отсутствие контрольных проб на каждом материале, недооценка усадки ткани после термообработки, несовпадение припусков и невыполнение калибровки принтера перед серией. Эти ошибки приводят к браку и переработкам.
Механизмы снижения рисков: тестирование партий и стандартизация процессов
Снижение рисков достигается внедрением процедур: обязательные печатные пробы на каждом типе ткани, документированная калибровка оборудования с записью Delta E, стандартизированные технические требования к макетам и контрольные испытания по ISO‑стандартам для партий. Регламентирование документации на чернила и материалы обеспечивает соответствие регуляторным требованиям при международных поставках.


