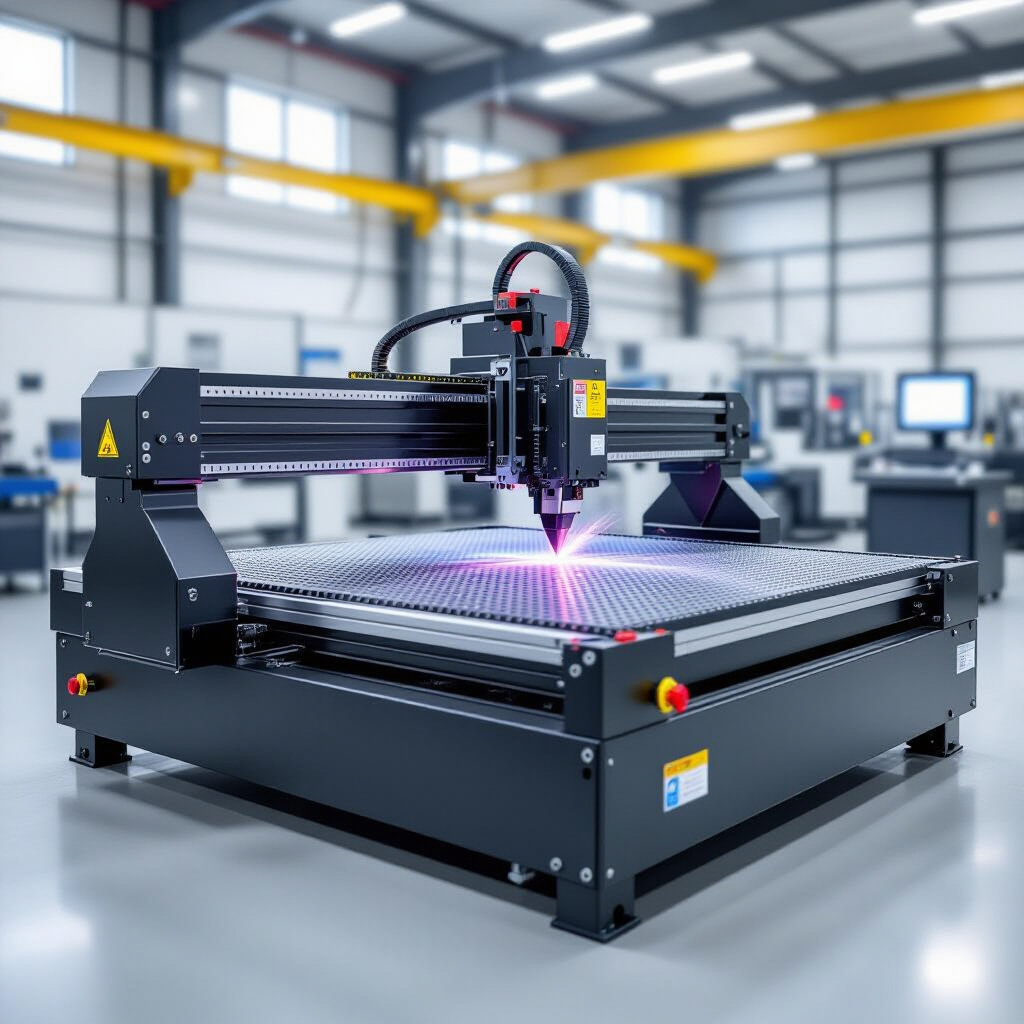
Выбор лазерного станка по металлу: технологии, виды и критерии подбора
Какие задачи решает лазерный станок по металлу
Лазерный станок по металлу применяют для резки, маркировки и гравировки, но эти режимы отличаются глубиной воздействия, скоростью и требованиями к источнику излучения. Для первичного сопоставления задач и параметров оборудования полезно опираться на техническое описание узлов, которое помогает понять, как связаны мощность, точность и тип металла; https://rt-metall.ru/vybor-lazernogo-stanka-po-metallu/ пример такого подхода — лазерный станок по металлу.
В режиме резки луч формирует линию разделения по заданной траектории. При маркировке задача состоит в нанесении контрастного следа без заметного углубления. Гравировка предполагает частичное снятие слоя материала, поэтому требует более точного контроля фокуса и времени воздействия. Разные режимы по-разному нагружают оптику, систему охлаждения и подачу газа.
Резка, маркировка и гравировка как разные режимы работы
Резка металла обычно требует устойчивого фокусного пятна, достаточной мощности и стабильной подачи вспомогательного газа. Маркировка чаще выполняется на меньшей глубине и важна для идентификации деталей, серийных номеров и служебных обозначений. Гравировка используется там, где нужен рельеф или износостойкий след, а значит возрастает значение точности позиционирования и повторяемости перемещений.
Как материал и толщина заготовки меняют требования к оборудованию
Сталь, нержавеющая сталь, алюминий, латунь и медь по-разному поглощают излучение и отводят тепло. Например, алюминий и медь сильнее рассеивают энергию и быстрее уводят тепло, поэтому режимы для них обычно жестче по настройке. Толщина заготовки напрямую ограничивает допустимую скорость и количество энергии, которое нужно передать в зону обработки. Для тонкого листа достаточно меньшей мощности, а для более толстого материала требуется запас по излучению и по мощности системы подачи газа.
Технологии лазерной обработки металла
Волоконные, CO2 и твердотельные источники: различия и назначение
Волоконный лазер обычно применяют для большинства металлических материалов, потому что его излучение хорошо передается в зону обработки и отличается стабильностью луча. CO2-источники чаще ассоциируются с неметаллическими материалами, а для металла их используют реже из-за иной длины волны и особенностей поглощения. Твердотельные источники занимают промежуточное положение по конфигурации и подходят для задач, где требуется точная локальная обработка.
Выбор источника излучения связан не только с типом металла, но и с геометрией деталей, толщиной заготовки и серийностью работ. Для повторяющихся операций важна стабильность мощности и одинаковое поведение луча на длинных циклах.
Роль газа, охлаждения и фокусировки луча в результате обработки
Система подачи газа удаляет расплав из зоны реза и влияет на чистоту кромки. Кислород может ускорять процесс на некоторых сталях, а азот применяют там, где требуется уменьшить окисление края. Давление газа, его расход и чистота среды сказываются на стабильности реза и количестве окалины.
Система охлаждения поддерживает рабочую температуру лазерного источника. Для большинства промышленных установок используют водяное охлаждение, поскольку перегрев ухудшает стабильность луча и сокращает ресурс узлов. Фокусировка определяет размер пятна и плотность энергии: при неверной настройке растет зона термического влияния, а кромка теряет ровность.
Ключевые критерии выбора станка
Мощность, рабочее поле, точность и скорость перемещения
Мощность лазера определяет, какую толщину металла можно резать за один проход и с какой скоростью будет идти обработка. Для тонкого листа важнее стабильность режима, чем избыточный запас мощности; для более толстых заготовок требуется больший энергетический ресурс. Рабочее поле должно соответствовать габаритам деталей, иначе увеличится число установок и возрастут потери времени.
Точность позиционирования зависит от качества приводов, шага перемещения и жесткости конструкции. Повторяемость размеров детали особенно заметна в серийном производстве, где даже небольшое смещение осей дает накопление отклонений. Скорость перемещения влияет на производительность, но при чрезмерном ускорении может снижать качество контура.
Жесткость конструкции, повторяемость и система управления
Жесткая рама уменьшает вибрации и помогает удерживать траекторию на высокой скорости. Если конструкция недостаточно стабильна, луч смещается относительно заданного пути, а это отражается на качестве кромки и геометрии детали. Система управления задает траекторию, скорость и параметры обработки, а также определяет совместимость с форматами файлов и уровнем автоматизации.
Для производственных задач имеет значение не только набор функций ПО, но и удобство переналадки между режимами. При частой смене изделий критичны сохранение параметров, корректная работа с контурами и стабильное воспроизведение программ.
Эксплуатация и ограничения оборудования
Какие режимы требуют больше энергии и расходных материалов
Резка толстого металла обычно требует больше электроэнергии, большего расхода газа и более интенсивной работы охлаждения. Маркировка и неглубокая гравировка расходуют меньше ресурсов, но при этом предъявляют повышенные требования к точности фокусировки. Эксплуатационные расходы включают электроэнергию, расходники, обслуживание и ремонт, поэтому технические характеристики нужно сопоставлять с режимом реальной загрузки.
Типичные ошибки при подборе станка под производственные задачи
Распространенная ошибка — выбирать оборудование только по максимальной мощности, не учитывая тип металла и толщину заготовки. Еще одна проблема связана с недооценкой системы позиционирования: при слабой механике даже хороший лазерный источник не дает стабильной повторяемости. Ошибкой становится и игнорирование газовой поддержки, когда чистота кромки оказывается ниже ожидаемой.
Нередко не учитывают тепловой режим: при недостаточном охлаждении параметры обработки «плывут» после длительной работы. Также важен запас по рабочему полю и программной совместимости, поскольку они определяют, насколько удобно станок будет использоваться при изменении номенклатуры деталей.


